


Žiaruvzdorné vibračné liatie a mechanické zhutňovanie je základný spôsob inštalácie pre monolitické žiaruvzdorné materiály, ktoré premieňajú tuhé žiaruvzdorné materiály s nízkym obsahom vody na husté, bezpórové priemyselné pece. Monolitické materiály, ako sú nízkocementové odliatky (LCC) a ultranízkocementové odliatky (ULCC), sa správajú ako Binghamské plastové kvapaliny: za statických podmienok vytvárajú medzičasticové sily a koloidné spojivá tuhú medzu klzu, ktorá odoláva toku. Aplikáciou vypočítanej vibračnej energie – zvyčajne dodávanej prostredníctvom ponorných ponorných vibrátorov pracujúcich pri 50 až 100 Hz (3 000 až 6 000 ot./min.) alebo externých stolových vibrátorov namontovaných na formu – zmes prechádza strihovým riedením (tixotropným skvapalňovaním). Táto rýchla fluidizácia uvoľňuje zachytené mechanické vzduchové kapsy, reorganizuje submikrónové častice do optimalizovanej Andreasenovej tesniacej matrice (dosahuje 60 % až 80 % hodnôt prietokovej tabuľky) a stláča zdanlivú pórovitosť pod 12 % až 15 %. Odstránenie vnútorných dutých kanálov zabraňuje prenikaniu roztaveného kovu a horúcich spalín cez kryty pecí na spaľovanie cementu, oceľové panvy a steny spaľovne.
Zvládnutie amplitúdy vibrácií, rozostupov ponorenia a načasovania zhutňovania oddeľuje štrukturálne žiaruvzdorné výmurovky od zostáv sužovaných voštinou a predčasným tepelným odlupovaním.
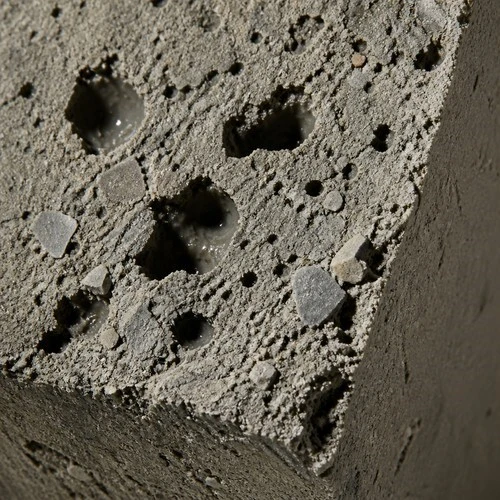
Technické špecifikácie: Oficiálne štandardy kvality procesov
Vibračné liatie vyžaduje prísne dodržiavanie fyzikálnych a reologických parametrov. Pridanie prebytočnej vody na uľahčenie manuálneho umiestňovania znižuje pevnosť za horúca a spôsobuje katastrofické výbuchy pary počas zahrievania pece.
Nižšie sú uvedené overené kritériá kontroly kvality odvodené z našich výrobných výrobných noriem a technických protokolov certifikovaných ISO:
Štandardy monolitických vibrácií a reológie
Optimálne pridávanie vody:4,5 % až 6,5 % pre nízkocementové liatiny; 6,0 % až 8,0 % pre konvenčné liatiny (prísne merané podľa hmotnosti pomocou kalibrovaných digitálnych vodomerov).
Vibračný index prietoku (test prietokovej tabuľky):60% až 80% expanzia po 15 sekundách štandardnej vibrácie.
Trvanie miešania s nútenou akciou:1,0 až 1,5 minúty suchá homogenizácia; nasledovalo 3,0 až 4,0 minúty mokrého miešania vo vysokostrižnom planetárnom alebo panvovom mixéri.
Čas počiatočného nastavenia (Vicatova ihla):Väčšie alebo rovné 2,0 hodinám (zaistenie dostatočného okna na umiestnenie bez predčasného stuhnutia).
Čas konečného nastavenia:Menej ako alebo rovné 8,0 hodinám.
Odformovacia pevnosť v tlaku (CCS @ 24h ambient):Väčšie alebo rovné 25,0 až 35,0 MPa.
Pevnosť v tlaku pri vystrelení (CCS @1400 stupňov × 3h):Väčšie alebo rovné 70,0 až 110,0 MPa (v závislosti od matrice agregátu z oxidu hlinitého a korundu).
Cieľová zdanlivá pórovitosť:Menej alebo rovné 14,0 % (pokles z 22,0 % v nezhutnených alebo slabo vibrovaných zmesiach).
Pri odlievaní zložitých geometrií obloženia okolo tepelne odolných kotevných svoriek inžinieri koordinujú vibračné postupy so špecializovanýmikotva z nehrdzavejúcej ocelerozloženia a vytvrdené vo výrobeprefabrikovaný blokzhromaždenia.
Fyzika tixotropie: Preskupenie častíc a likvidácia dutín
Na dosiahnutie maximálnej mechanickej hustoty používajú inžinieri žiaruvzdorných materiálov Andreasenovu teóriu balenia častíc, v ktorej sa veľkosť zŕn pohybuje od 8 mm hrubého bauxitu až po 0,1-mikrónový mikronizovaný oxid kremičitý. V statickom pokoji sa toto široké spektrum častíc prirodzene neusadzuje v dôsledku povrchového napätia:
Rozpad elektrostatickej flokulácie:Ultrajemný aktívny oxid hlinitý a oxid kremičitý majú tendenciu zhlukovať sa do voľných vločiek, ktoré zachytávajú zámesovú vodu. Vysokofrekvenčné vibrácie prenášajú kinetické šmykové vlny, ktoré prerušujú tieto elektrostatické väzby a uvoľňujú imobilizovanú vodu do okolitej matrice, ktorá pôsobí ako mazivo.
Dynamický vztlak bublín:Priemer vzduchových bublín zachytených počas mechanického miešania na panvici je od 0,1 do 5,0 mm. Vibrácie spôsobujú vertikálne zrýchlenie (typicky 2 až 5 g), čím sa žiaruvzdorné teleso na chvíľu skvapalní. Podľa Stokesovho zákona zníženie efektívnej viskozity kalu zrýchľuje rýchlosť stúpania bublín a ženie zachytený vzduch smerom k otvorenému hornému povrchu.
Zhutnenie na maximálnu objemovú hustotu:Akonáhle zachytený vzduch unikne, jemné častice matrice skĺznu do intersticiálnych dutín medzi strednými a hrubými agregátmi, čím sa zvýši objemová hustota za mokra z 2,15 g/cm³ na viac ako 2,65 g/cm³ v štandardných bauxitových zmesiach a až na 2,95 g/cm³ v tabuľkových korundových formuláciách.
Výber vybavenia: Vnútorné pokrové vibrátory vs. Vonkajšie vibračné formy
Výber vhodného mechanizmu dodávania vibrácií závisí od hrúbky steny, tuhosti debnenia a priestorovej dostupnosti:
1. Vnútorné ponorné pokerové vibrátory (ihlové vibrátory)
Mechanizmus:Vysokofrekvenčné excentrické rotačné hlavy poháňané ohybnými hriadeľmi alebo vysokotaktnými elektromotormi (typicky priemer hlavy 50 mm až 75 mm).
Najlepšie sa hodí pre:Steny pece na mieste, podlahové dosky, dná panvy a ťažké poľné odlievanie, kde otvorený prístup zhora umožňuje priame ponorenie nástroja.
Operačný protokol:Hrdlo sa musí zasunúť vertikálne a rýchlo, preniknúť do hornej časti podkladovej vrstvy 50 až 100 mm, aby sa zvarili studené spoje. Mal by zostať nehybný 10 až 20 sekúnd, kým sa povrch nezaleskne, potom by sa mal pomaly stiahnuť (2 až 3 cm za sekundu), aby sa otvor mohol prirodzene uzavrieť.
Prísny zákaz:Nikdy nedovoľte, aby sa vibračná hlavica dotýkala inštalovaných kovových kotiev, keramických čapov alebo stien debnenia. Priamy kontakt kotvy spôsobuje uvoľnenie kotvy a zanecháva voľné miesto okolo oceľového drieku.
2. Vonkajšie debniace a stolové vibrátory
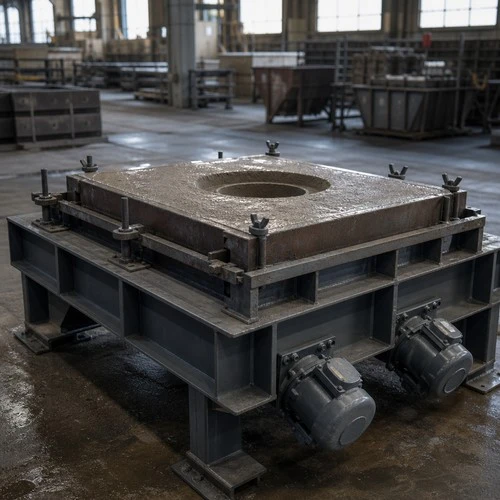
Mechanizmus:Pneumatické alebo rotačné elektrické vibrátory s vysokým krútiacim momentom priskrutkované priamo na pevné vonkajšie oceľové formy alebo integrované do prefabrikovaných výrobných stolov.
Najlepšie sa hodí pre:Výroba prefabrikovaných blokov v továrni (horákové bloky, bloky studní, delty strechy), tenké časti obloženia a dosky posuvných brán s vysokou hustotou.
Operačný protokol:Debnenie musí byť skonštruované s ťažkými štrukturálnymi výstuhami, aby sa vibračná energia rovnomerne rozložila po celej ploche odliatku, čím sa zabránilo lokalizovaným tlmiacim zónam.
Aby sa zjednodušili komplexné generálne opravy zariadení, mnohí priemyselní operátori prechádzajú z vibrácií odlievaných na mieste na riadené továrňoumonolitické žiaruvzdorné katapultovateľnéa vysokou hustotounízkocementové liateľnéprefabrikované systémy.
Nadmerné vibrácie vs. nedostatočné vibrácie: Analýza porúch
Dosiahnutie monolitickej žiaruvzdornej konštrukcie vyžaduje vyváženie vibračnej energie. Nadmerné aj nedostatočné zhutnenie spôsobuje vážne štrukturálne chyby:
| Defekt zhutnenia | Koreňový mechanizmus | Dôsledok pri vysokoteplotnej službe |
|---|---|---|
| Podvibrovanie | Nástroj je vyťahovaný príliš rýchlo alebo nízka frekvencia (< 3000 rpm) | Zachytené vzduchové dutiny tvoria plástové dutiny; vysoká otvorená pórovitosť umožňuje prienik roztavenej trosky. |
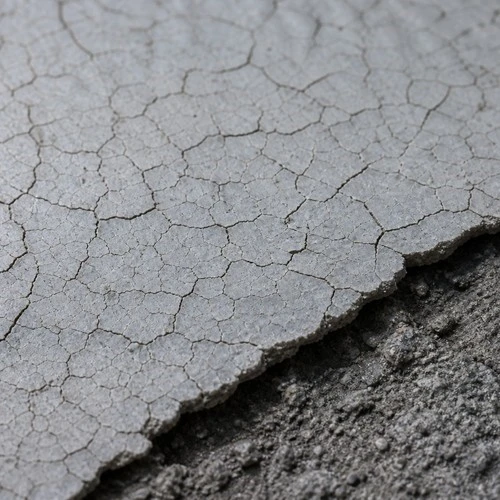
| Nadmerné vibrácie | Excessive vibration time (>30 sekúnd na jednom mieste) | Ťažké hrubé agregáty sa usadzujú na dne; jemná cementová kaša vyteká na povrch a spôsobuje vážne trhliny pri zmrašťovaní. |
| Tvorba studených kĺbov | Oneskorenia medzi po sebe nasledujúcimi odlievanými vrstvami viac ako 30 min | Nespojité rozhranie bez prelínania vibrácií; sa pri tepelných cykloch otvára do hlbokých trhlín. |
| Anchor Voiding | Pokerový vibrátor sa dotýka kovových kotiev | Vibračná kavitácia zanecháva okolo oceľovej kotvy duté puzdro, ktoré ohrozuje zadržiavanie obloženia. |
Továrenské prefabrikované bloky: Eliminácia premenných vibrácií poľa
V dôsledku napätých plánov odstávok závodu a nepredvídateľných pracovných zručností na mieste sa tímy priemyselného inžinierstva čoraz viac obracajú na továrenské prefabrikované žiaruvzdorné bloky:
Automatizované vysokofrekvenčné vibračné stoly:Topower vyrába prefabrikované tvary na 3D počítačom riadených vibračných stoloch. Nepretržité viacsmerné vibračné cykly zaručujú nulovú voštinu a konzistentnú hustotu naprieč zložitou geometriou pera a drážky.
Presné meranie vody a kontrola teploty:Surové suché zmesi a voda sú dávkované v miešacích miestnostiach s riadenou teplotou (18 až 22 stupňov), čím sa zabezpečí predvídateľná kinetika hydratácie cementu.
Riadené predbežné vypaľovanie a odstránenie vlhkosti:Prefabrikované bloky prechádzajú kompletným 24-hodinovým hydratačným vytvrdnutím, po ktorom nasleduje 48-hodinové vypaľovanie v počítačom riadenej peci až do 350 stupňov až 550 stupňov. To eliminuje chemicky zmiešanú vodu a eliminuje riziko výbušného odlupovania počas spúšťania zariadenia.
Protokoly vytvrdzovania, odformovania a tepelnej dehydratácie
Po ukončení vibračného zhutňovania je potrebné chrániť chemickú hydratačnú reakciu:
Vytvrdzovanie pri okolitom prostredí (24 hodín):Odkrytý povrch odliatku musí byť pokrytý polyetylénovou fóliou alebo nastriekaný vytvrdzovacím prostriedkom na membránu, aby sa zabránilo odparovaniu vody. Okolitá teplota sa musí udržiavať v rozmedzí 15 až 25 stupňov.
Debnenie:Formy by mali zostať v neporušenom stave najmenej 24 hodín, kým žiaruvzdorný materiál nevyvinie dostatočnú pevnosť v surovom stave (CCS väčší alebo rovný 25 MPa).
Rozvrh riadeného vykurovania:Po 48 hodinách prirodzeného sušenia sa zahrievanie pece musí riadiť prísnym harmonogramom sušenia: stupňovanie pri 15 stupňoch za hodinu na 150 stupňov, udržiavanie 1 hodinu na 25 mm hrúbky steny, aby sa vyčerpala voľná voda z pórov, potom zahrievanie pri 15 stupňoch za hodinu na 350 stupňov, aby sa hydráty hlinitanu bezpečne dehydratovali.
Často kladené otázky (FAQ)
Ako môže umiestňovacia posádka zistiť, kedy sú žiaruvzdorné vibrácie dokončené?
Vibrácia je dokončená, keď sa zosúladia tri vizuálne signály: odlievateľný povrch sa vyrovná, vrch pokryje súvislý tenký lesk mokrej matrice a veľké vzduchové bubliny prestanú unikať okolo pokerovej hlavy. Zvyčajne to trvá 10 až 20 sekúnd na jeden bod vloženia.
Aký je prevádzkový rozdiel medzi vibračnými a samotečúcimi liatemi?
Vibračné odlievané materiály sa spoliehajú na vonkajšiu kinetickú energiu, aby narušili vnútornú medzu klzu (správanie Binghamovej tekutiny), čo si vyžaduje nízke prídavky vody (4,5 % až 6,5 %). Samotečúce liate materiály obsahujú vysoké koncentrácie pokročilých polykarboxylátových superplastifikátorov, ktoré umožňujú, aby zmes tiekla a odvzdušňovala sa vlastnou váhou bez vibrácií, vďaka čomu sú ideálne pre tenké, silne vystužené prierezy.
Prečo je dôležité, aby ste sa nikdy nedotýkali kotiev vnútorným vibrátorom?
Vibrovanie priamo proti oceľovým kotviacim svorkám vytvára lokálnu kavitáciu a vytláča tekutú kašu preč z povrchu ocele. Keď žiaruvzdorný materiál stvrdne, dutá vzduchová kapsa obklopí kotvu, čím sa zníži prídržné trenie a oceľ sa vystaví zrýchlenej oxidácii za tepla.
Požiadajte o technické prefabrikované bloky a monolitickú technickú podporu
Topower Refractory dodáva certifikované liate materiály s vysokým obsahom oxidu hlinitého, zmesi s nízkym obsahom cementu a presne vytvrdené prefabrikované bloky pre medzinárodné metalurgické a petrochemické aplikácie.
Priamy dopyt po výrobnom inžinierstve: inquiry@topower.tech
Záväzok odpovede:Kompletné pokyny na odlievanie, odporúčania rozloženia rozmiestnenia kotiev a komerčné ponuky doručené do 4 pracovných hodín.


