


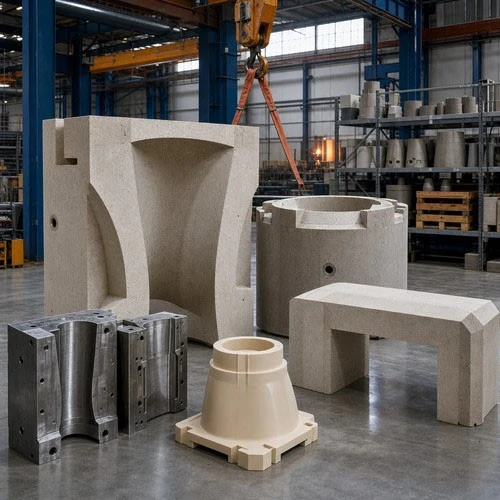
Žiaruvzdorný prefabrikovaný blok je skonštruovaný, vo výrobe odliaty monolitický tvar vytvorený z nízkocementových alebo ultranízkocementových odliatkov, zhutnených pomocou vysokofrekvenčných vibračných stolov a predpálených pri 350 stupňoch až 650 stupňoch v kontrolovanej atmosfére pece. Prenesením miešania, konsolidácie a primárnej dehydratácie z pracoviska do výrobného prostredia dosahujú prefabrikované tvary pevnosti v tlaku za studena presahujúce 85 MPa85 MPa, eliminujú hydratačné defekty na mieste a znižujú prestoje pri vymurovaní pece až o 70 % 70 % v porovnaní so žiaruvzdornými materiálmi liatymi na mieste.
Precízne prefabrikované žiaruvzdorné tvary riešia komplexné požiadavky na tepelný šok a vysoké opotrebovanie, od blokov vysokorýchlostných horákov a oceľových preplachovacích blokov panvy až po zárubne dverí pece a zavesené strešné oblúky. Táto technická príručka načrtáva základné triedy zloženia, kritériá geometrického návrhu, integráciu zdvíhacieho hardvéru, správu dilatačných medzier a špecifikácie obstarávania vo výrobnom závode.
Prečo prefabrikované tvary prekonávajú liate výrobky z terénu
Zatiaľ čo netvarované žiaruvzdorné žiaruvzdorné materiály ponúkajú nižšie náklady na nákup materiálu, odlievanie na mieste vo vnútri priemyselných pecí prináša nepredvídateľné premenné, ktoré často spôsobujú skoré zlyhanie obloženia:
Presná kontrola vody:Pracovníci na stavbe často pridávajú 2–3 % 2–3 % prebytočnej vody, aby pretlačili materiál cez tesné debnenie, čím sa vytvorila vysoká otvorená pórovitosť, ktorá znižuje pevnosť v tlaku o 30–50 % 30–50 %. V našom závode na výrobu prefabrikátov sa prídavky vody dávkujú gravimetricky s presnosťou ± 0,1 % ± 0,1 %.
Vysokofrekvenčné zhutňovanie vibráciami:Ručné pokery nedokážu efektívne odvzdušniť ťažké agregáty. Továrenské prefabrikáty používajú synchronizované viacosové vibračné stoly pracujúce pri 3 000 – 6 000 ot./min. 3 000 – 6 000 ot./min. (amplitúda 0,5 – 1,0 mm 0,5 – 1,0 mm), ktoré úplne uvoľňujú zachytený vzduch a dosahujú objemové hustoty nad 2,90 g/cm32,90 g/cm32,90
Teplotne regulovaná hydratácia:Poľné odlievacie materiály hydratujú pri okolitých sezónnych teplotách, pričom často vytvárajú nestabilné fázy hydrátu hlinitanu vápenatého. Prefabrikované bloky vytvrdzujú vo vnútri klimatizovaných komôr (20–25 °C, väčšia alebo rovná 90 % relatívnej vlhkosti 20 až 25 °C, väčšia alebo rovná 90 % relatívnej vlhkosti) počas 24 hodín pred vybratím z formy.
Úplné odstránenie rizík výbuchu:Výstelky na mieste vyžadujú pomalé, viacdenné plány ohrevu s vysokým rizikom výbuchu pary, ak sa príliš rýchlo zahreje. Továrenské prefabrikované bloky sa dodávajú predpálené pri teplote 350 – 600 °C 350 – 600 °C, čím sa pred odoslaním bezpečne odstráni všetka chemicky zmiešaná voda.
Pre závody vyžadujúce vlastné prefabrikované zostavy aj monolitické spojovanie polí inžinieri spárujú tieto tvary s kompatibilnýmižiaruvzdorný materiál s vysokým obsahom oxidu hlinitéhopre poľné zhody.
Materiálové zloženie prispôsobené zóne pece
Výber vhodnéhožiaruvzdorný prefabrikovaný blokzávisí od prispôsobenia chémie surovín mechanickému, chemickému a tepelnému namáhaniu cieľovej zóny:
1. Husté tvary s vysokým obsahom oxidu hlinitého (Al2O3 70–80%Al2O3 70–80%)
Kľúčové vlastnosti:Sypná hmotnosť 2,55–2,75 g/cm32,55–2,75 g/cm3; pevnosť v tlaku za studena rovná alebo väčšia ako 75 MPa väčšia alebo rovná 75 MPa; Maximálna nepretržitá prevádzka 1550 stupňov.
Typické aplikácie:Ohrievacie lišty nísteje pece, chodúľové piliere, zárubne dvierok pecí a výstelky zberného potrubia spalín.
2. Korundovo-mullitové prípravky (Al2O3 85–92%Al2O3 85–92%)
Kľúčové vlastnosti:Sypná hmotnosť 2,85–3,05 g/cm32,85–3,05 g/cm3; pevnosť v tlaku za studena rovná alebo viac 95 MPa väčšia alebo rovná 95 MPa; Maximálna nepretržitá prevádzka 1700 stupňov.
Typické aplikácie:Vysokorýchlostné horáky, delta strechy elektrickej oblúkovej pece (EAF) a škrtiace krúžky spaľovne odpadu vystavené tepelným cyklom a vysokým rýchlostiam plynu.
3. Kompozitné tvary karbidu kremíka (SiC 60–85 %SiC 60–85 %)
Kľúčové vlastnosti: Bulk density 2.65–2.85 g/cm32.65–2.85 g/cm3; Cold crushing strength ≥110 MPa≥110 MPa; High thermal conductivity (>12 W/m⋅K>12 W/m⋅K).
Typické aplikácie:Odpichové žľaby na trosku zo spaľovne nebezpečného odpadu, hliníkové rampy na odpad a terčové steny kotla vystavené silnej mechanickej erózii.
4. Prípravky na báze oxidu hlinitého a spinelu (Al2O3 85–90 %, MgO 5–10 % Al2O3 85–90 %, MgO 5–10 %)
Kľúčové vlastnosti:Sypná hmotnosť 2,95–3,15 g/cm32,95–3,15 g/cm3; pevnosť v tlaku za studena rovná alebo viac 90 MPa väčšia alebo rovná 90 MPa; Vynikajúca odolnosť voči zásaditej metalurgickej troske.
Typické aplikácie:Oceľové spodné bloky panvy, zostavy sediel zátky s poréznym argónom a nárazové podložky z roztavenej ocele.
Konštrukčný dizajn: Uhly ponoru, dilatačné medzery a zdvíhacie kotvy
Prefabrikované žiaruvzdorné bloky sú konštrukčné konštrukčné prvky. Navrhovanie komponentov s dlhou životnosťou si vyžaduje dodržiavanie troch základných pravidiel:
Uhly ťahu formy pre čisté uvoľnenie
Zložité tvary s vnútornými kužeľmi, otvormi pre horáky alebo zámkovými kľúčmi musia zahŕňať správne uhly ponoru:
Vonkajšie tváre:Minimálne 1,0∘ až 1,5∘1,0∘ až 1,5∘ zúženie na stranu.
Vnútorné jadrá (horáky):Minimálne zúženie 2,0∘ až 3,0∘2,0∘ až 3,0∘.
Prevedenie nástrojov:Presné CNC obrábané oceľové alebo laminované formy z vysokohustotného polyméru zachovávajú rozmerové tolerancie v rozmedzí ± 1,0 mm ± 1,0 mm naprieč rozmermi až do 1 000 mm 1 000 mm.
Tepelné expanzné medzery a vláknité odpruženie
Hutné liate korund-mulitové žiaruvzdorné materiály sa lineárne rozťahujú o 0,6–0,8 % 0,6–0,8 % pri 1400 stupňoch. V súvislej sérii veľkých prefabrikovaných blokov (500 mm 500 mm každý) sa každá jednotka rozširuje o 3–4 mm3–4 mm.
Vôľa kĺbov:Navrhnite plánované dilatačné škáry 3–5 mm3–5 mm medzi susednými prefabrikovanými blokmi.
Výplňový materiál:Utrite všetky dilatačné medzery stlačiteľnými pásikmipapier z keramických vlákien. Prefabrikované bloky nikdy pevne neuzatvárajte tuhou maltou bez uvoľnenia dilatácie, pretože počas prvého vypaľovania by mohlo dôjsť k zovretiu rohov a tepelnému odlupovaniu.
Integrácia zdvíhacieho hardvéru
Bezpečné vybavenie musí byť navrhnuté do každého bloku s hmotnosťou nad 25 kg:
Odnímateľné zásuvky so závitom:Zapustené objímky z nehrdzavejúcej ocele (SS304/SS310) zaliate do studeného čela. Certifikované otočné zdvíhacie krúžky sa zaskrutkujú na zdvíhanie žeriavom, potom sa odstránia a upchajú žiaruvzdorným tmelom.
Zapustené zdvíhacie slučky:Ťažké výstužné slučky zaliate do zapustených vreciek na chladnom čele. Po vyrovnaní bloku sa slučka ohne alebo odreže, aby sa umožnilo ploché priliehanie k oceľovej doske pece.
Kritické aplikačné tvary: horáky, bloky studní a šikmé strechy
1. Horák sa háda o vysokorýchlostné spaľovanie
Bloky horákov odolávajú priamemu žiareniu plameňa, turbulentnému prúdeniu vzduchu (30–60 m/s30–60 m/s) a silnému tepelnému šoku počas cyklu horáka.
Funkcia dizajnu:Rozbiehavé kónické hrdlá CNC odlievané s hladkými vnútornými profilmi na minimalizáciu turbulencie prúdenia a usadzovania uhlíka.
Vystuženie ihlou zo zliatiny:Do zmesi primiešame 2,0 – 2,5 % 2,0 – 2,5 % taveniny extrahovaných ihiel z nehrdzavejúcej ocele 310, aby sme premostili mikrotrhliny a zastavili odlupovanie.
2. Pórovité sedlové bloky zátky a bloky jamiek pre naberačky
V sekundárnych panvách na výrobu ocele musia bloky studní prežiť intenzívny ferostatický tlak a základnú eróziu trosky okolo prvku na čistenie argónovým plynom.
Životnosť výkonu:Vysokohustotné tabuľkové aluminovo-spinelové bloky, vopred vypálené pri 1000 stupňoch, zodpovedajú životnosti priľahlých pracovných obložení a zachovávajú plynotesné tesnenia bez erózie.
3. Zavesené šikmé strechy a zostavy zárubní dverí
Zárubne dvierok pece zažívajú opakované mechanické otrasy od strojov na vkladanie šrotu. Prefabrikované zárubne nahrádzajú desiatky voľných spojov pálených tehál jediným pevným prekladovým blokom, podloženýmkalciumsilikátová doskaaby sa minimalizovali tepelné straty plášťa.
Kontrolný zoznam prepravy, vybavenia a rýchlej inštalácie na mieste
Aby ste zabezpečili rýchlu inštaláciu žeriavu a zabránili poškodeniu na pracovisku:
Vykladanie a kontrola:Pri dodaní skontrolujte každú prepravku. Drobné povrchové úlomky (<15mm<15mm) can be filled using matched chemical-setting refractory putty; blocks with structural through-cracks must not be placed into high-stress thermal zones.
Podštruktúra úrovne:Uistite sa, že doska plášťa pece alebo záložné bezpečnostné obloženie je v rovine ± 2 mm ± 2 mm. Vysoké miesta vytvárajú koncentrované bodové zaťaženie, ktoré môže pri tepelnom zaťažení prasknúť veľké bloky.
Nácvik vybavenia:Vždy používajte dvoj- alebo štvornohé syntetické popruhy spojené s menovitými otočnými zdvíhacími krúžkami. Nikdy neškrtte holé drôtené laná priamo cez nečalúnené žiaruvzdorné okraje.
Malta na tenké škáry:Naneste tenkú vrstvu (1,5–2,5 mm 1,5–2,5 mm) žiaruvzdornej malty s vysokým obsahom oxidu hlinitého. Umiestnite bloky jemne pomocou gumenej paličky na mŕtvy úder – nikdy neudierajte do prefabrikovaných blokov priamo oceľovými perlíkmi.
Overte rozširujúce rozpery:Pred prechodom k ďalšiemu bloku sa uistite, že dilatačné pásy z keramických vlákien sú vložené do všetkých určených odľahčovacích spojov.
Prispôsobenie továrne, obchodné výkresy a špecifikácie exportu
Naše prefabrikované inžinierske zariadenie poskytuje podporu výroby na kľúč od modelovania CAD až po expedíciu námorných kontajnerov:
Pracovný postup inžinierstva a výroby
Optimalizácia CAD/BOM:Pošlite svoje výkresy plášťa pece vo formátoch DWG, DXF alebo 3D STEP. Náš inžiniersky tím rozdeľuje podšívku na segmenty s optimálnou hmotnosťou (50–2 500 kg/blok 50–2 500 kg/blok), vypočítava uhly ponoru, uvádza detaily zdvíhacích bodov a poskytuje mapy umiestnenia montáže.
Presné nástroje:Vlastná CNC modeláreň vyrába oceľové, hliníkové alebo kompozitné formy na presné projektové rozmery.
Testovanie zabezpečenia kvality:Z každej výrobnej šarže sa odlievajú sprievodné skúšobné valce, aby sa overila objemová hmotnosť, pevnosť v tlaku za studena (CCS) a trvalá lineárna zmena (PLC). Prepravné dokumenty sprevádzajú osvedčenia o skúške mlyna (MTC).
Balenie a obchodné podmienky
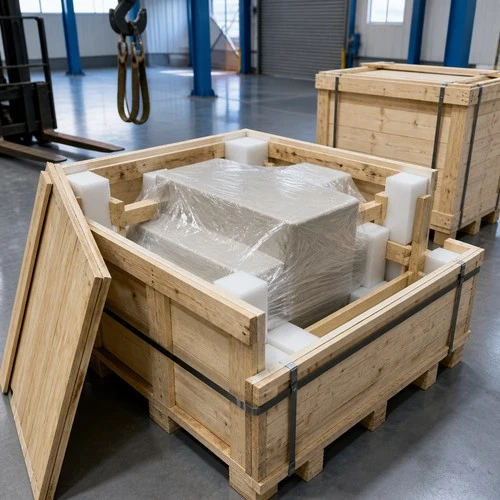
Ochranné balenie:Bloky sú zabalené v ťažkej polyetylénovej fólii, vyplnené penovými vankúšmi z EPS s vysokou hustotou a ukotvené vo veľkých prepravkách z masívneho dreva (certifikované ISPM 15 na fumigáciu).
Minimálne množstvo objednávky (MOQ):Vlastné tvary: 5 kusov (alebo ekvivalent 1 metrickej tony); Štandardné horáky: 2 kusy.
Dodacia lehota výroby:Výroba formy a odlievanie prvého kusu: 10–14 dní; Dávkové vibračné odlievanie, kontrolované 600 stupňové predpálenie a preprava: 15–20 dní.
Logistika prepravy:FOB Qingdao Port alebo CIF celosvetová kontajnerová dodávka. Prefabrikované zákazky je možné spevniť pomocou hustých pálených tehál, malty a keramických prikrývok, aby sa maximalizovala efektivita nakladania kontajnerov.
Technické konzultácie a projektové RFQ
Ak chcete odoslať 2D/3D výkresy komponentov na technické preskúmanie, získať odporúčania materiálu alebo získať oficiálnu cenovú ponuku:
Email:inquiry@topower.tech (Priama odpoveď inžiniera do 4 hodín)
Požadované informácie o RFQ:Prevádzková teplota, atmosféra pece, podmienky mechanického nárazu a výkresy CAD s cieľovými množstvami.
Núdzová podpora obratu:Zrýchlená výroba foriem a rýchle plány vytvrdzovania sú k dispozícii pre núdzové opravy odstávok závodu.


