


EAF pracuje s vyššou tepelnou intenzitou ako takmer akákoľvek iná priemyselná pec. Elektrický oblúk vytvára na hrote elektródy teploty nad 3000 stupňov. Oceľový kúpeľ má priemerne 1600–1650 stupňov. Kombinácia roztaveného kovu, tekutej trosky, tepelného cyklovania, žiarenia oblúka a fyzikálneho vplyvu materiálu vsádzky robí výber žiaruvzdorného materiálu EOP jedným z najnáročnejších problémov pri výrobe ocele.
Chyba väčšiny kupujúcich: zaobchádzanie s EAF ako s jednou zónou a špecifikovaním jedného materiálu v celom rozsahu. Takto získate výstelku, ktorá najskôr zlyhá v zóne trosky do 8 týždňov, pričom dno je stále dokonale použiteľné.
Táto príručka mapuje každú zónu EAF, vysvetľuje mechanizmus zlyhania v tejto zóne a poskytuje špecifikáciu materiálu, ktorá ju rieši. Komplexný prehľad základnej skupiny žiaruvzdorných materiálov používaných v primárnej výrobe ocele nájdete v našej príručke o magnéziových žiaruvzdorných materiáloch.
Výzvy v oblasti žiaruvzdornosti EAF – prečo sú prostredia EAF jedinečné
EAF pracujúci pri tepelnom príkone 150 MW vytvára podmienky, ktoré by zničili väčšinu obložení priemyselných pecí za niekoľko dní:
Tepelná intenzita:Oblúkové teploty 3000 stupňov + s priamym žiarením na strechu a hornú bočnú stenu. Teplotné gradienty z elektródovej zóny do oceľového kúpeľa: 1000 stupňov v rámci 500 mm hrúbky obloženia.
Chemický útok:Zásaditosť 3–4 (pomer CaO/SiO₂). Obsah FeO v EOP troske dosahuje 15–25 %, čo je výrazne viac ako v troske z konvertoru. FeO je obzvlášť agresívne voči MgO-C tehlám - oxiduje uhlíkovú fázu, čím vytvára pórovitosť, ktorá urýchľuje prienik trosky.
Tepelné cyklovanie:Každé zahrievanie je úplný cyklus od studeného spustenia po 1700 stupňov a späť. Pre taviareň prevádzkujúcu 30 ohrevov za deň, obloženie zažíva 30 úplných tepelných cyklov za deň. Tepelný šok je primárnym spôsobom zlyhania pre strešné tehly a horné časti bočných stien.
Mechanický vplyv:Nabíjanie odpadu s veľkými oceľovými kusmi spôsobuje priamy fyzický náraz na bočnú stenu. To je dôvod, prečo oblasť nárazu (kam padá šrot) dostáva najhrubšiu výstelku s najvyšším obsahom CCS.
EAF v juhovýchodnej Ázii vymieňala svoje obloženie bočnej steny každé 3 mesiace (približne 250 jázd). Po tom, čo sme prepracovali špecifikáciu ich zóny – konkrétne prešli z 10 % C na 15 % C MgO-C v zóne trosky a pridali program údržby striekania – predĺžili životnosť kampane na 550+ ohrevy pred úplným prevrstvením.
Mapa zóny EAF - Režimy porúch podľa polohy
| Zóna | Teplota | Primárny režim zlyhania | Odporúčaný materiál |
|---|---|---|---|
| Spodná časť (pod oceľovou vaňou) | 1600 - 1700 stupňov | Erózia od roztavenej ocele + tepelná únava | Bezpečnostná výstelka MgO + MgO-C |
| Trosková linka | 1600-1750 stupňov | Napadnutie troskou FeO + oxidácia uhlíka | Tehla MgO-C, 14–18 % C, zrno FM-97 |
| Spodná bočná stena | 1500-1650 stupňov | Útok trosky + náraz šrotu | Tehla MgO-C, 12–15 % C |
| Horná bočná stena | 1400 - 1600 stupňov | Žiarenie oblúka + tepelné cyklovanie | Vysokohlinitá tehla alebo hliník-chróm |
| Strecha | 1400 - 1600 stupňov | Žiarenie oblúka + útok plynu + tepelný šok | Panely s vysokým obsahom oxidu hlinitého (90 %) alebo vodou chladené panely |
| Oblasť otvoru pre kohútik | 1600 - 1700 stupňov | Erózia roztavenej ocele + tepelný šok | Alumino-MgO liate alebo špeciálne tehly |
Dno a ohnisko: Rammed MgO vs. Castable
Dno EAF je zvyčajne konštruované v dvoch vrstvách:
Bezpečnostná/záložná podšívka:MgO-C tehla (8–10 % C) alebo hutná pálená MgO tehla. Táto vrstva zostáva na mieste počas viacerých kampaní – nenahrádza sa pri každom háraní. Hrúbka: 200-300 mm.
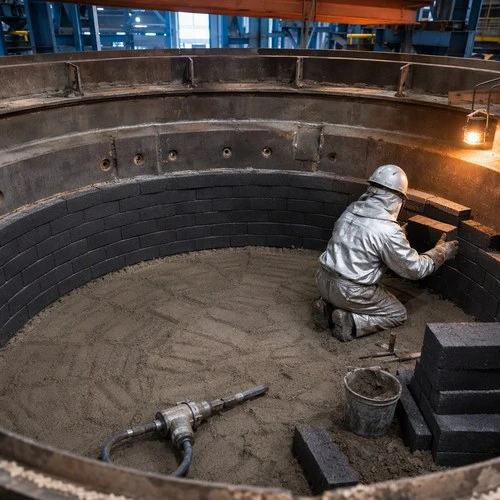
Pracovná vrstva:Spekaná dusaná hmota MgO alebo liate na báze MgO, aplikované na vrchnú časť bezpečnostného obloženia. Ubíjaná hmota sa vymieňa alebo dopĺňa častejšie.
Prečo ubíjaná hmota do ohniska?Spodná plocha nie je rovná - má nepravidelné zakrivenie z predchádzajúcich teplôt a eróznych vzorov. Ubíjaná hmota sa prispôsobuje povrchu a vypĺňa nerovnosti. Tehlové dráhy sa tejto geometrii príliš neprispôsobujú.
Obsah MgO v ubíjanej hmote:Minimálne 90% MgO, distribúcia veľkosti zŕn na dosiahnutie maximálnej hustoty balenia. Pomer hrubá/stredná/jemná: 40/30/30 % hmotnosti.
Aplikácia:Aplikujte v zdvihoch 50–80 mm, každý zdvih utlačte ručne alebo pneumatickým ubíjadlom. Cieľová hustota Po podbíjaní väčšia alebo rovná 2,95 g/cm³. Kritické: prvý ohrev po oprave ohniska musí prebiehať podľa plánu riadeného ohrevu, aby sa utlačená hmota spekala na mieste.
Upozornenie na kompatibilitu materiálu:Odliatok s vysokým obsahom oxidu hlinitého môže slúžiť ako trvalá záložná/bezpečnostná vrstva, ale nikdy nie ako pracovná výstelka pri priamom kontakte s oceľou. Pri 1650 stupňoch vysoký oxid hlinitý uvoľňuje SiO2 do kúpeľa, čo spôsobuje naberanie kremíka a zhoršuje kompatibilitu základnej trosky. Spekaná dusaná hmota MgO zostáva neobchodovateľná pre výrobu čistej ocele.
Zóna trosky (dolná bočná stena): Prečo na kvalite MgO-C záleží
Trosková zóna – približne 400–600 mm pás, kde sa vrstva trosky dotýka bočnej steny – je najrýchlejšie sa opotrebovávaná zóna v každom EAF. Kombinácia trosky s vysokým obsahom FeO, turbulencie oblúka a tepelného cyklovania vytvára dokonalé erózne prostredie, kde je prvotriednemagnéziová uhlíková tehlaslúži ako primárna obrana.
Výber obsahu uhlíka:
14–18 % C: Maximálny obsah uhlíka, maximálna tepelná vodivosť, maximálna ochrana vrstvy zamrznutej trosky. Používa sa pre prostredia s vysokým obsahom trosky FeO (elektroelektrické pole na báze šrotu s 15–20 % FeO v troske). Zamrznutá vrstva trosky na líci tehly účinne pancieruje obloženie medzi odpichmi.
12–14 % C: Pre náplne DRI (priamo redukované železo), kde je FeO nižšie a zachytávanie uhlíka v triedach ultranízkouhlíkových ocelí musí byť minimalizované.
10–12 % C: Pre EOP z nehrdzavejúcej ocele, kde je kritická kontaminácia uhlíkom.
Kvalita suroviny:Zrno FM-97 je špecifikácia tehly so zónovou troskou. Použitie DBM-95 na zníženie nákladov v zóne trosky je nesprávna ekonomika – nižšia objemová hustota a menšia veľkosť kryštálov DBM umožňuje rýchlejšie prenikanie FeO.
Prídavok antioxidantov:Všetky naše tehly MgO-C so zónou trosky obsahujú antioxidant Al alebo zliatina Al-Mg (pridanie 2–4 %) na spomalenie oxidácie uhlíka. Toto je štandardná prax - akákoľvek MgO-C tehla bez antioxidantu je neadekvátna pre prevádzku troskovej linky EOP.
Horná bočnica: Možnosti s vysokým obsahom hliníka vs. hliník-chróm
Horná bočná stena pracuje nad čiarou trosky. Teplota je nižšia (1400 – 1550 stupňov), ale prostredie je iné: cirkulácia horúcich plynov, žiarenie oblúka a kondenzácia prachu/dymu namiesto priameho kontaktu s troskou.
Tehla s vysokým obsahom oxidu hlinitého (85–90 % Al₂O₃):Štandardná voľba pre hornú bočnú stenu. Dostatočné pre prevádzku EAF strednej intenzity. CCS Väčšie alebo rovné 80 MPa, RUL T₀.₅ Väčšie alebo rovné 1550 stupňom . Nákladovo efektívne (prečítajte si náš technický prehľadvlastnosti tehál s vysokým obsahom oxidu hlinitého).
Hliníkovo-chrómová tehla (70–80 % Al₂O₃, 8–15 % Cr₂O₃):Prémiová voľba pre vysokointenzívne EAF s agresívnou procesnou chémiou. Prídavok Cr2O3 výrazne zlepšuje odolnosť voči kondenzácii pár oxidov železa a napadnutiu alkalickými výparmi. Životnosť kampane je zvyčajne o 30–50 % dlhšia ako štandardný vysoký oxid hlinitý v polohách hornej bočnice.
Environmentálna poznámka o Cr₂O₃:Použitá tehla z hlinito-chrómových obkladov obsahuje po servise šesťmocný chróm (Cr⁶) - vyžaduje špeciálnu likvidáciu podľa miestnych predpisov. Pred špecifikovaním si overte miestne požiadavky na likvidáciu odpadu.
Hrúbka:Horná bočnica zvyčajne 150–200 mm. Pre náročné operácie, 230 mm s údržbou striekaním za horúca.
Strecha: Výber materiálu pre oblúkové žiarenie a plynový útok
Strechy EAF sú najviac zaťažené žiarením oblúka. Dva hlavné prístupy k dizajnu:
Delta strecha (murovaná konštrukcia):Používa tehly s vysokým obsahom oxidu hlinitého (90 % + Al₂O₃) alebo magnéziovo-chrómové tehly usporiadané do zaveseného oblúka. Maximálna prevádzková teplota: 1650 stupňov. Vyžaduje pravidelnú kontrolu a výmenu horúcich miest (priamo pod polohami elektród).
Vodou chladená panelová strecha (čiastočná alebo plná):Moderné vysokovýkonné konštrukcie EAF často používajú vodou chladené medené alebo oceľové panely pre väčšinu strešnej plochy, pričom iba delta elektródy zostáva ako žiaruvzdorná tehla. To výrazne predlžuje životnosť strešnej kampane, ale zvyšuje spotrebu energie na chladenie vodou.
Pre tehlové strechy uveďte:
Tehla s vysokým obsahom oxidu hlinitého, 92–95 % Al₂O₃, minimálne CCS 120 MPa
Zdanlivá pórovitosť < 15 % (hustá tehla odoláva prenikaniu výparov)
Správna geometria tehál pre návrh oblúka - priemer strechy a delta rozmery konzultujte s nami
Gunning and Patching – Predĺženie životnosti kampane
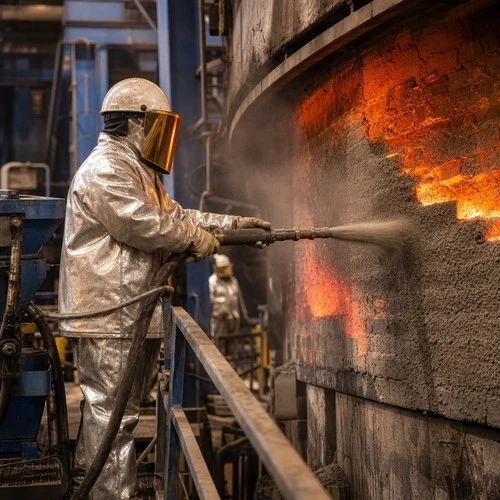
Dobre spustený program údržby striekania je rozdielom medzi kampaňami s 300 a 600 ohrevmi.
Streľný materiál:Na báze MgOhustá strelba odlievateľná, 85–90 % MgO, veľkosť častíc optimalizovaná pre pneumatickú aplikáciu.
Kedy streliť:Po každom ohreve alebo každých 2–3 ohrevoch skontrolujte zónu trosky a zónu nárazu. Pištoľ na akúkoľvek oblasť, kde opotrebovanie presahuje 20 mm od referenčného profilu. Cieľ: udržujte podšívku v rozmedzí 30–50 mm od pôvodného profilu počas celej kampane.
Spôsob aplikácie:
Mokré striekanie (preferované): vopred zmiešané s vodou, nanášané zo vzdialenosti pištole 5–8 m
Suché striekanie: prášok + voda na tryske; vyžaduje presnú kontrolu vody pre priľnavosť
Adhézny kľúč:Plášť pece musí mať pri striekaní 600–900 stupňov. Pod 600 stupňov sa striekaný materiál nespeká a odpadáva. Nad 1000 stupňov schne príliš rýchlo, kým prenikne do existujúcich trhlín.
Naša hutná odlievacia hmota: MgO 88 % alebo viac, Fe₂O₃ < 1,2 %, CCS po vypálení pri 1400 stupňoch Väčšie alebo rovné 45 MPa. Kompatibilné s našimi MgO-C tehlami aj s konkurenčnými značkami - kompatibilita nastreľovania závisí od chémie, nie od značky.
Životné kritériá a optimalizácia kampane
Typická kampaň EAF žije podľa dizajnu:
| Typ EAF | Život na dne | Životnosť bočnej steny (bez streľby) | S strelným programom |
|---|---|---|---|
| AC EAF, konvenčný šrot | 300-500 ohrevov | 250 – 350 ohrevov | 500 – 700 ohrevov |
| DC EAF | 400 – 600 ohrevov | 300-400 ohrevov | 600-800 ohrevov |
| EAF kŕmené DRI | 200 – 350 ohrevov | 200-300 ohrevov | 400 – 600 ohrevov |
Tri premenné, ktoré najviac ovplyvňujú životnosť kampane:
Obsah uhlíka MgO-C (vyšší obsah uhlíka v troske s vysokým obsahom FeO=dlhšia životnosť)
Kvalita zrna FM vs. DBM (FM-97 trvalo prevyšuje výkonnosť v zóne trosky)
Konzistencia programu striekania (záplata do 24 hodín od zistenia opotrebenia > 20 mm)
Intervaly výmeny komponentov v rámci kampaní:
Bočné steny:250–400 ohrevov neudržiavané; 500 – 800 ohrevov s dennou údržbou horúceho striekania.
Spodná časť ohniska:Zvyčajne prežije 2 – 3 kompletné kampane na bočnú stenu (1 200 – 2 000 zahriatí) predtým, ako si vyžaduje úplné vylomenie a opätovné nabitie.
Tehly s objímkou otvoru pre kohútik:Plánované výmeny každých 50 – 100 ohrevov, aby sa zabránilo vzplanutiu prúdu z vodovodného kohútika a úniku ocele.
Aspekty pece na striedavý a jednosmerný prúd:Konštrukcie dna DC EAF obsahujú vodivé MgO alebo grafitovo-MgO kolíky okolo spodnej spätnej elektródy, čo si vyžaduje špecializované monitorovanie tepelnej rozťažnosti počas spúšťania.
Technické konzultácie a projektové RFQ
Tehla MgO-C pre zónu trosky EAF - 14 % C a 12 % C na sklade.
Uveďte typ pece (AC/DC), hmotnosť kohútika, triedu ocele a aktuálnu životnosť kampane. Náš inžiniersky tím špecifikuje žiaruvzdorný balík prispôsobený zóne a poskytne kompletný technický návrh.
Email:inquiry@topower.tech- odpovieme do 4 pracovných hodín.
Správy o testoch TDS, COA a šaržiach z posledných výrobných šarží sú k dispozícii na požiadanie.


